 EN
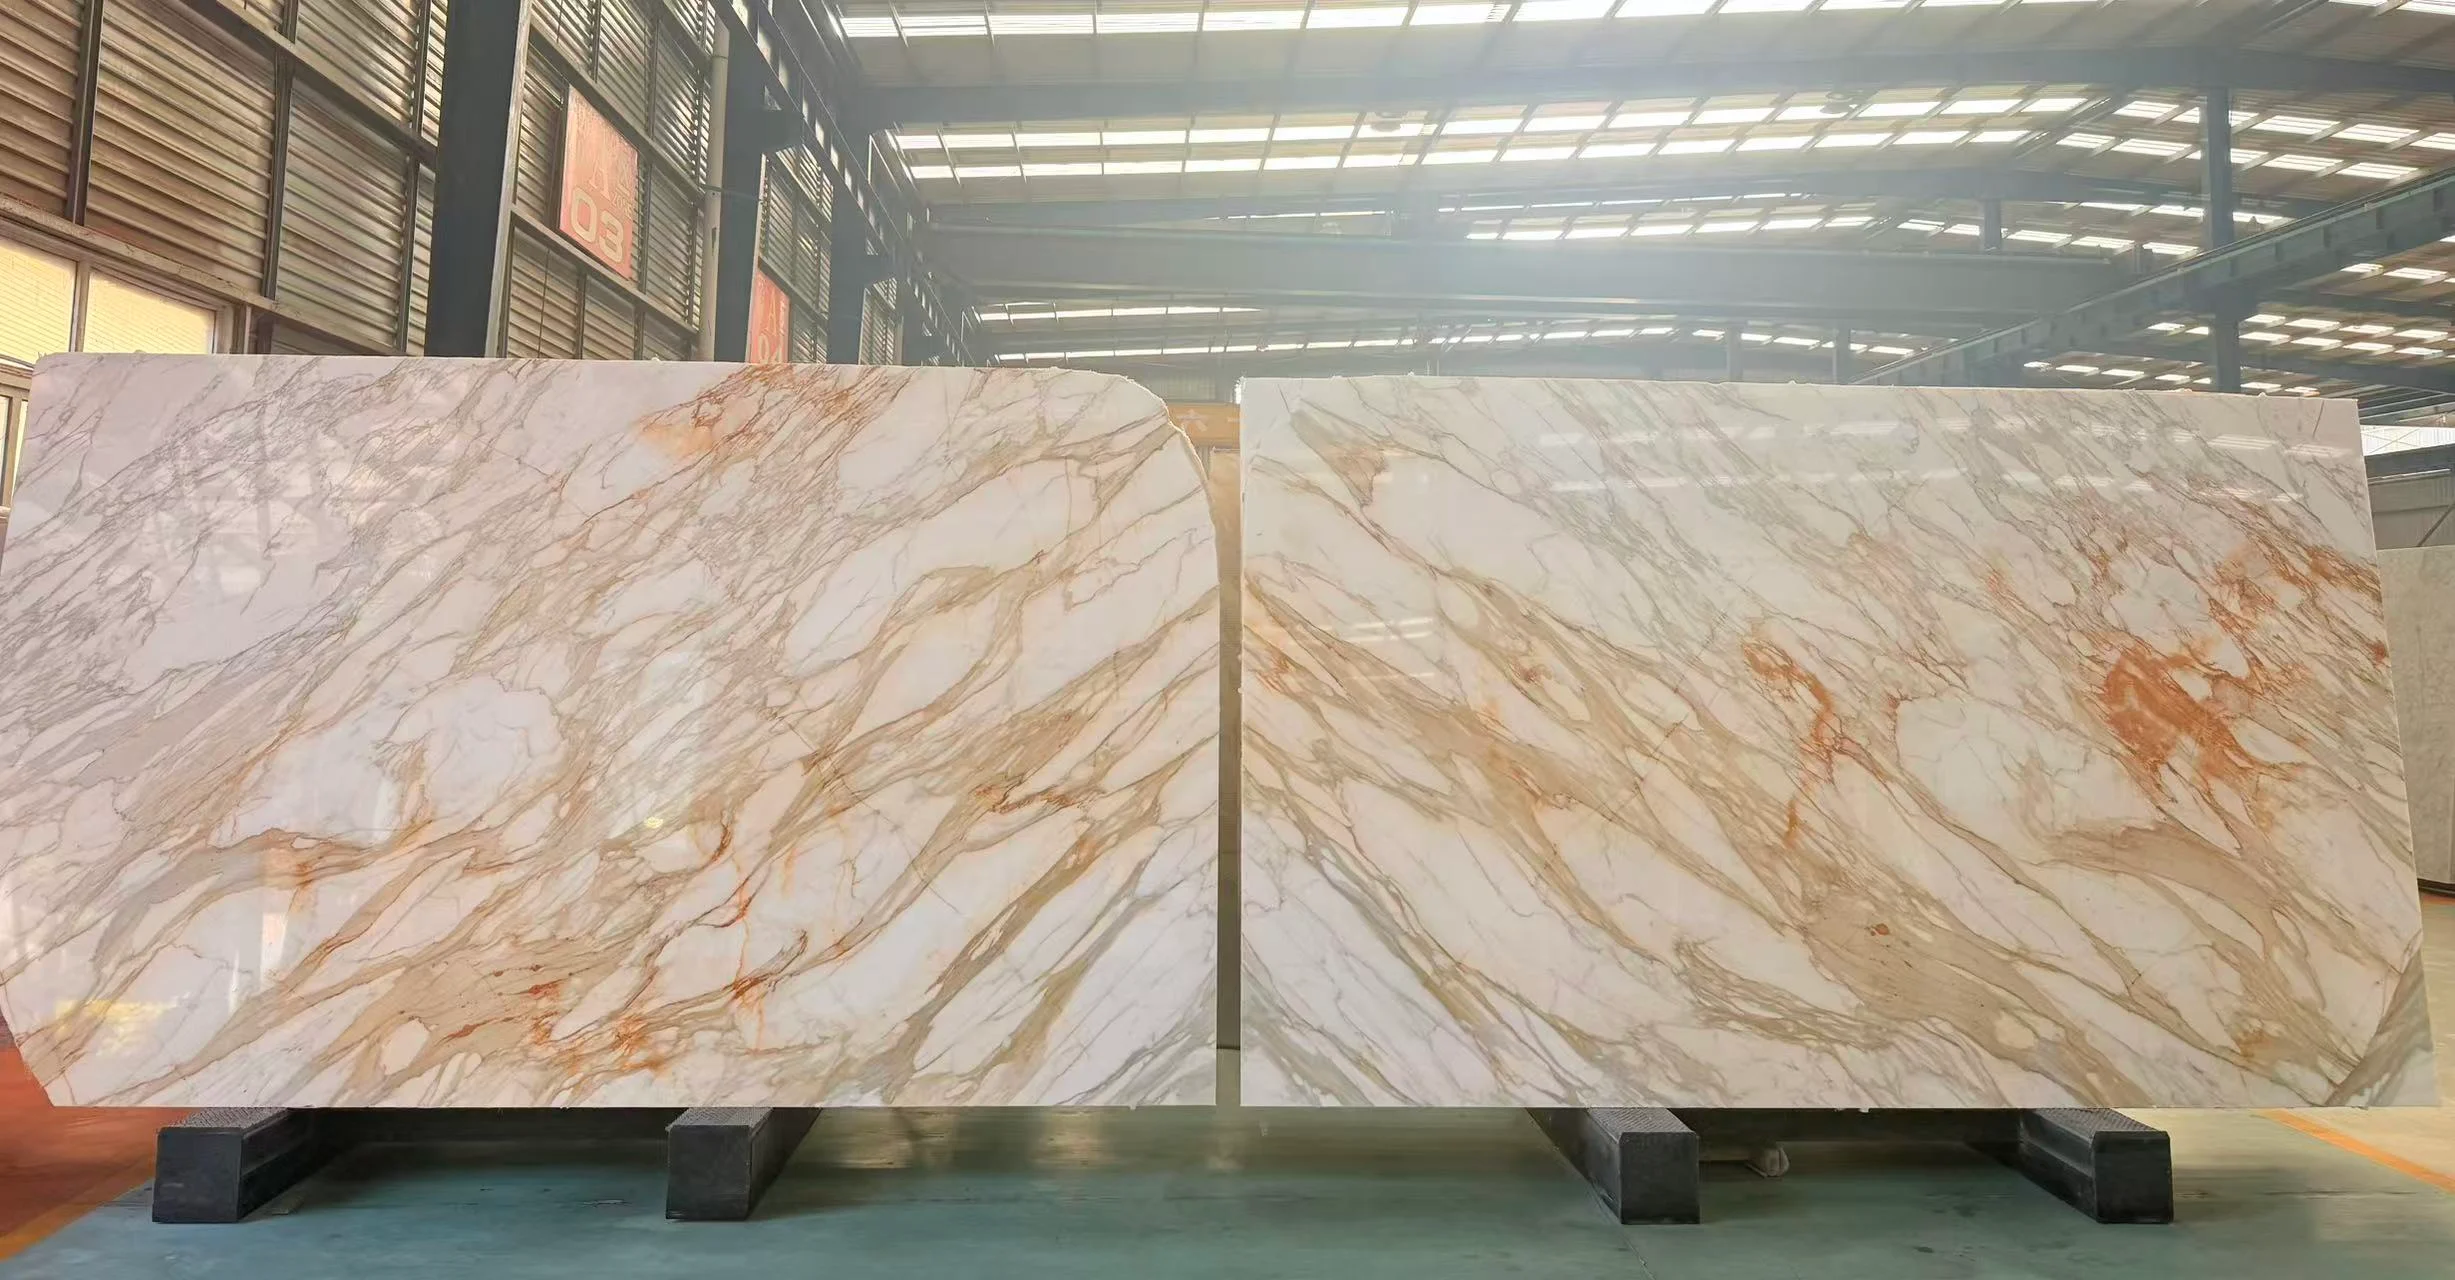
の表面加工方法を選定することは、 カラカッタ・ビオラ 建築用天然石加工業者、B2B調達担当者、商業施設のインテリアデザイナーにとって、技術的・美的に極めて重要な判断です。その特徴的な鉱物組成——明快な白色の方解石ベースに、濃厚で深みのあるカベルネ・ブレッチアの脈状模様が密集して現れる——により、 カラカッタ・ビオラ 機械的な研磨・鏡面仕上げ・化学的表面処理といった異なる加工技術に対して、それぞれ異なる反応を示します。
選択された表面処理方法は、紫~ワインレッドのベイン(脈状模様)の光学的コントラストに影響を与えるだけでなく、滑り止め性能、汚れの付着しやすさ、メンテナンス頻度、および高頻度利用が見込まれる住宅・ホスピタリティ施設における長期耐久性にも直接影響します。
カラカッタ・ヴィオラの表面処理方法に関する技術分析
異なる機械式表面処理により、石材の内部構造特性が異なって顕現します。 カラカッタ・ヴィオラ スラブ 各仕上げの物理的パラメーターおよび技術的性能を理解することで、プロジェクトマネージャーは用途に最適な仕様を選定できます。
| 表面処理方法 | 表面光沢度(GU) | 滑り止め性能(PTV/DCOF) | 耐汚染性評価 | 主な使用環境 | 加工の複雑さ |
|
研磨仕上げ |
85~95 GU(高光沢) |
動的摩擦係数<0.42(湿潤時に滑りやすい) |
高(閉じた表面気孔) |
特徴的な壁面、洗面台天板、人通りの少ない床材 |
標準的な多段階樹脂ダイヤモンド研磨 |
|
ホーニド仕上げ |
15~30 GU(マット/サテン) |
動的COF ≥ 0.42(滑り止め性能あり) |
中程度(開いた毛細気孔) |
商業用床材、シャワールーム内装、階段踏板 |
仕上げ用バフ剤を使用しない微粒子ダイヤモンド平滑化 |
|
レザード/ブラシド仕上げ |
5~10 GU(テクスチャード・マット) |
動的COF ≥ 0.50(優れたグリップ性能) |
高(圧縮された静脈状の質感) |
高頻度で触れる受付カウンター、スパの壁、屋外の外装材 |
ヘーニング加工後にダイヤモンドを含むアンティークワイヤーブラシ仕上げ |
|
サンドブラスト/ブッシュハンマー加工 |
5 GU未満(粗いマクロテクスチャー) |
動的COF:0.60以上(最大限のグリップ性能) |
低(深部浸透型の浸透剤が必要) |
外壁ファサード、プール周辺、水場の床 |
高圧研磨材吹き付けまたは空気圧工具によるハンマー加工 |
ポリッシュ加工:色のコントラストと奥行きを最大限に引き出す
鮮やかな色彩を引き立てるための業界標準は、今も研磨加工です。 カラカッタ・ヴィオラ大理石 この工程では、50番から3000番までの樹脂結合ダイヤモンド研磨パッドを段階的に使用し、その後、シュウ酸または酸化スズのバフ剤で仕上げて、鏡面のような光沢を実現します。
研磨された カラカッタ・ヴィオラ の加工過程で、水光学的反射率が最適化され、深紫色とクラレット色の脈状模様が、結晶質の白色カルサイト母岩に対して、より濃厚で明瞭に浮かび上がります。
表面の微細な亀裂が滑らかに整えられることで、自然に表面気孔が封止され、ASTM C97試験による水分吸収率は0.15%未満に低減されます。
鏡面仕上げ カラカッタ・ビオラ これらの表面は、視覚的インパクトが重視される、垂直壁面パネル、左右対称(ブックマッチ)で仕上げられた暖炉周囲、およびホテルロビーのカウンタートップなどに最適です。
ただし、高頻度で通行する水平床面への採用には注意が必要です。研磨済みの炭酸カルシウム系素材は、酸性の液体のこぼれや、研磨性のある足元の摩擦によって傷つきやすく、エッチングを起こす可能性があります。
磨き加工:サテン調の上品さと安全性の向上
磨き加工とは、研磨工程を400番~800番の砥粒で終える手法です。これにより、光を拡散させる非反射性の滑らかなサテン調仕上げが得られ、触れたときの柔らかく温かな質感も保たれます。 カラカッタ・ビオラ 表面。
滑り止め性能が大幅に向上します。磨き加工された製品は、 カラカッタ・ヴィオラ スラブ dCOF値を一貫して0.42以上達成し、ANSI A137.1規格に基づく湿潤状態での商業用床材に関する国際的な安全基準を満たします。
傷や酸によるエッチングの目立ちにくさは、鏡面仕上げの製品よりも優れています。酸性物質は依然として方解石と反応しますが、マットな磨き加工面ではエッチング痕がはるかに目立たなくなります。
さまざまな カラカッタ・ビオラ レストランの床材、主寝室のバスルームセット、高頻度使用のキッチンアイランドなど、実用性が求められる用途において、磨き加工は長期的なメンテナンス痕の目立ちにくさを実現します。
磨き加工面への微細な染み込みを防ぐため、工場での製造段階で高品質フッロポリマー系シーラーによる真空含浸処理が必須です。
レザード加工およびブラッシング加工:独自のプロジェクトに適した触感のある質感
レザード加工(別名ブラッシング加工、アンティーク仕上げ)は、ダイヤモンド含有フィラメントブラシを用いて、均一な表面(ホーニング面)を制御された水流下で処理することにより実現されます。 カラカッタ・ビオラ 比較的柔らかい白色カルサイト成分は、密度の高いカベルネ・ブレッチア鉱脈よりもわずかに速く摩耗し、微細な立体的な凹凸テクスチャが形成されます。
感覚的な触感が最大限に引き出され、石材本来の地質学的な成り立ちが強調されます。 カラカッタ・ヴィオラ大理石 .
指紋や汚れが目立ちにくいため、ホテルのフロントデスク、バーカウンター、商業用洗面化粧台周辺など、頻繁に触れる場所への採用に最適です。
ブラッシング工程によって表面層が圧縮されるため、耐久性が向上し、 カラカッタ・ヴィオラ スラブ 微細なキズが入りにくくなります。
エッジ加工およびCNC加工の基準
平面加工にとどまらず、エッジ部の仕上げは、施工中の構造的強度を維持する上で極めて重要な役割を果たします。 カラカッタ・ヴィオラ 石材の破砕性(ブレシエート)の性質上、鋭い90度の角(アリス)は輸送および設置時に微小な欠けが生じやすくなります。
推奨されるエッジ形状には、3~5mmのペングルーランド、ハーフブルノーズ、または2mmの面取りを施した45度ミテルドエッジがあります。
「 カラカッタ・ヴィオラ スラブ 」のミテルドウォーターフォールドロップを加工する際、加工業者は高セグメントダイヤモンドブレードを装備した5軸CNCブリッジソーを用い、密度の高いベインライン(石目)に沿ったエッジの剥離(ブローアウト)を防ぐため、校正済みの回転数(RPM)で加工する必要があります。
すべてのミテル継ぎ目には、色調を合わせた2液性エポキシ樹脂を用いて接着し、さらに石の裏面に補強用バックアップストリップ(石製補強帯)を貼付して補強します。
品質管理および工場内加工手順
「 カラカッタ・ビオラ 」向け輸出プロジェクトにおいて高品質な仕上がりを実現するには、体系的な工場内品質保証手順への厳格な遵守が必要です。
まず、原石ブロックの選定と真空樹脂含浸処理を行います。生ブロックは、ガンソーブレードによる切断前に、天然の亀裂を安定化させるため、真空下でエポキシ樹脂を含浸させます。
第二に、自動化されたスラブ加工ラインで多段階のダイヤモンド研磨またはホーニングを実施し、表面の平坦度を±0.5mm以内に均一に保ちます。
第三に、吸水率および化学薬品耐性の検証を、ASTM C97およびASTM C650の試験規格に基づいて行います。
第四に、最終的なISPM-15準拠木製Aフレーム梱包の前に、深部浸透型撥水剤による事前シーリング処理を施します。
工場でのカスタマイズ対応とグローバルサプライチェーン対応力
オーストリア ヴィオラ・カラカッタ 当社は、高品質イタリア産大理石の生産に特化した先進的な天然石加工施設を運営しています。当工場では、建築図面に厳密に沿ったカスタマイズ加工を専門としています。 カラカッタ・ビオラ 建築図面に従った精密な加工に対応します。
採石場からの原石ブロックを直接割り当てることで、大規模な複数スラブ案件においても、背景色や石目(ベイン)の密度を一貫して確保します。
鏡面仕上げ、ホーニング仕上げ、レザーアート仕上げ、および独自デザインの彫刻加工など、各種ソリッドストーン用途に対応する最新鋭CNC機械加工設備を備えています。
乾式敷き検査、石目合わせによる予備組立、認定済み輸出用梱包を含む、厳格なB2B品質管理を実施しています。
実物の加工サンプルの請求、リアルタイムのスラブ在庫の確認、またはカスタムプロジェクト仕様に関する技術チームへのご相談をご希望の場合は、当社の全商品ラインナップをぜひご覧ください。 カラカッタ・ビオラ 製品一覧をご覧になるか、本日すぐにお問い合わせください。
まとめと調達に関するご提案
『 カラカッタ・ビオラ 』の最適な表面仕上げを選定する際には、見た目の効果と機能的な要件とのバランスが重要です。鏡面仕上げは目立つ壁面に最大のインパクトを与え、マット仕上げ(ホーニング)は高級フローリングとして滑りにくい安全性を確保し、レザード仕上げは頻繁に触れる部位に低メンテナンスで耐久性の高い表面を提供します。厳格な加工およびシーリング基準に従った製造により、すべての製品が長期間にわたって優れた性能を発揮します。 カラカッタ・ヴィオラ大理石 設置する